导入 DWG 零件图
读取板件轮廓、孔位、坐标、孔径和关键几何关系。

从导入 DWG 到工艺确认,每一步都保留图纸与程序的对应关系。
读取板件轮廓、孔位、坐标、孔径和关键几何关系。
按照目标机床的程序格式,形成 DAT 或 NC 程序草案。
将有疑问或相互冲突的内容集中标出,并定位到图纸对应位置。
工艺人员对照图纸复核程序,确认后再下发机床。
工作台同时显示工程图与程序结果,工艺人员可以逐行回查并下载 DAT 文件。
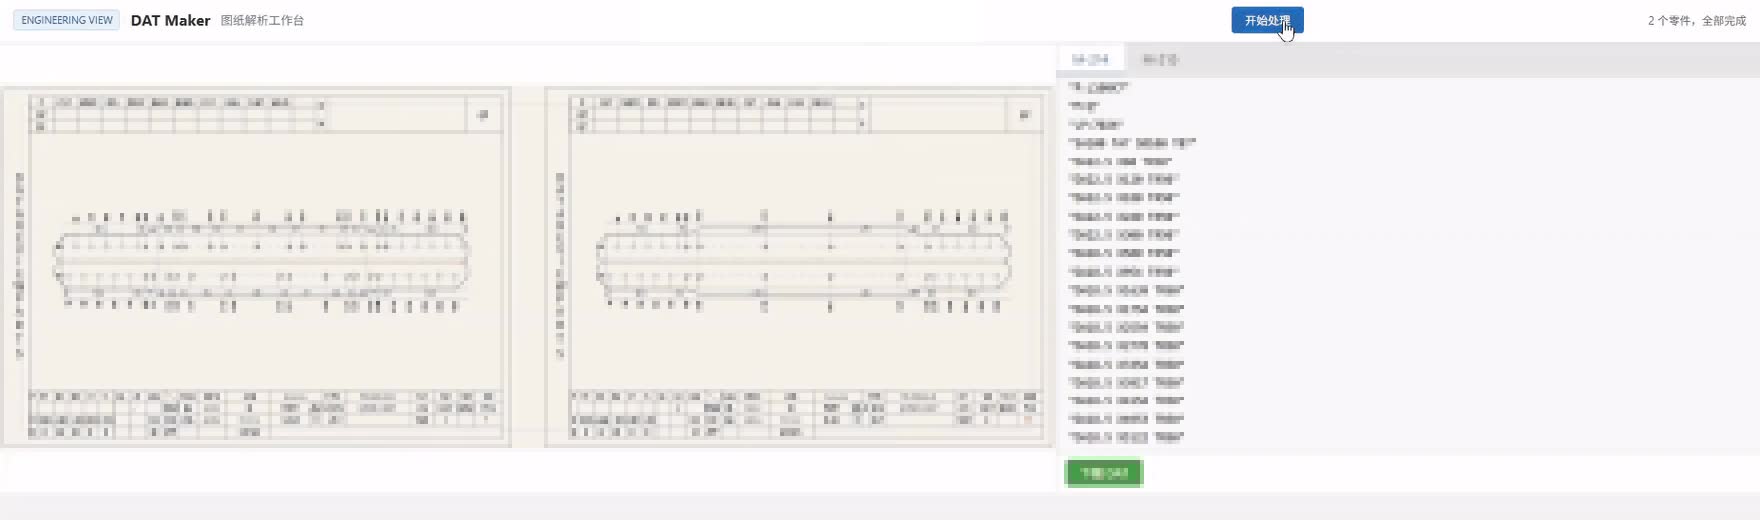
图纸读取结果和 DAT 程序保留在同一界面,工艺人员可以继续逐项核对。
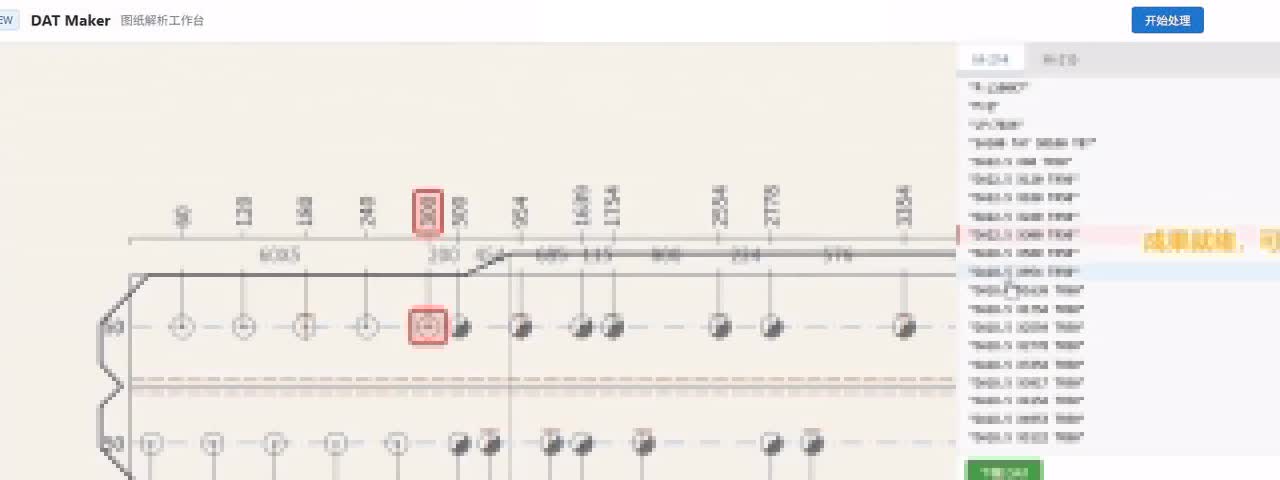
从程序行回到图纸位置,核对坐标与孔径。
下载完成状态可见,程序交由工艺人员确认后使用。
逐孔读取、录入坐标从图纸尺寸与标注中读取孔位,再逐项写入程序。
程序与图纸来回核对核对参数时,需要在图纸、程序和人工记录之间反复查找。
疑问分散在核对过程发现坐标或孔位疑问后,再回到图纸逐处确认。
图纸形成程序草案孔位、坐标与孔径集中写入程序,减少逐孔录入。
程序行定位图纸孔位点选程序参数,即可回到对应面与孔位核对。
待确认内容单独呈现工艺人员集中处理疑问,再决定是否下发。
准备一份典型图纸和现行程序样例,即可确认图纸读取、加工要求与程序格式。
钢结构、铁塔等板件打孔。从 DWG 零件图读取孔位与尺寸,准备 DAT/NC 程序。
主要处理 DWG 零件图。PDF 或其他格式可通过一份样图确认可读取的信息。
根据机床型号与控制格式适配。提供现行 DAT/NC 样例,即可确认输出格式。
可用一份典型图纸共同评估。确认需要读取的图纸信息、加工要求和程序输出方式。
工艺或技术人员复核后下发。程序草案与图纸保持对应,方便沿用现有确认流程。